- 上海钰源国际贸易有限公司
- 服务热线:
13636459805

无取向电工钢钢卷分条裁切加工说明
在新能源汽车驱动电机、各类中小型电机、变压器以及汽车零部件制造领域,无取向电工钢扮演着至关重要的角色。这种材料因其优异的电磁性能而被广泛采用,而如何将成卷的来料高效、精准地加工成适用于下游生产的条料或片料,则直接关系到产品的一致性、生产效率和成本控制。围绕无取向电工钢钢卷的分条裁切加工,涉及一系列需要认真对待的技术环节与操作规范,本文就此进行较为系统的说明。

一、来料认识与检查
无取向电工钢,在行业内也常被称为硅钢片或矽钢片,其特点是晶粒取向分布较为均匀,因此在不同方向上都具有较好的磁性能,非常适合用于需要旋转磁场的电机铁芯等场合。来料通常以钢卷形式交付,卷重、卷宽、内径、外径等参数因供货渠道和批次不同而有所差异。
在分条裁切加工之前,对来料的检查是不可省略的步骤。首先要核对钢卷的牌号、规格、卷重等信息是否与加工任务单一致。其次要观察钢卷外观,查看是否存在明显的边裂、锈蚀、压痕、波浪边或塔形等缺陷。对于有涂层的电工钢,还要留意涂层是否完整、有无划伤。若发现来料存在可能影响加工质量或成品使用性能的问题,应及时与相关人员沟通,必要时调整加工方案或暂停作业。
此外,来料的力学性能与厚度公差也需要关注。无取向电工钢的硬度、屈服强度等指标会影响分条裁切时的切削力和刀具磨损情况,而厚度公差则关系到成品条料的尺寸精度。因此,在批量加工前,对来料进行必要的抽检和记录,有助于后续加工参数的设定与调整。
二、分条裁切加工的基本流程
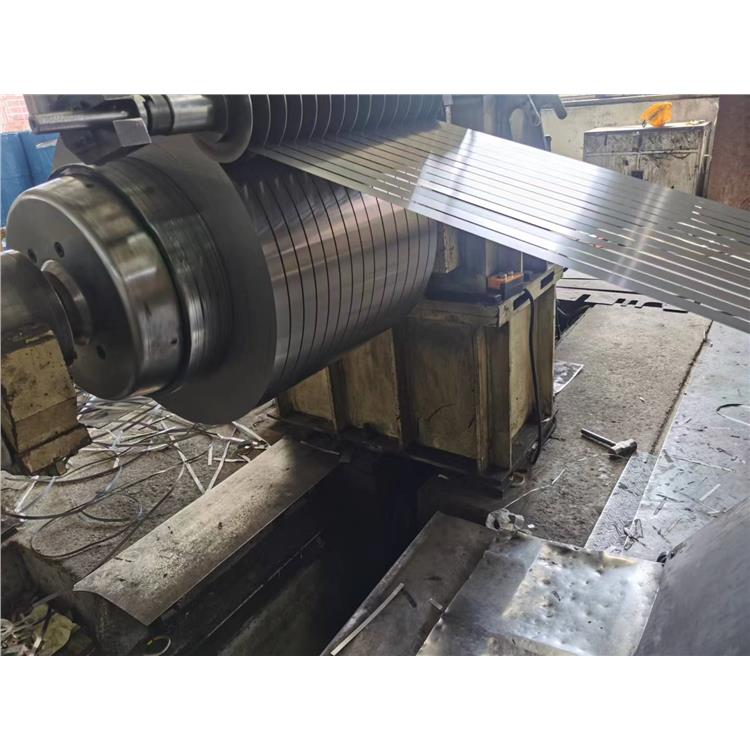
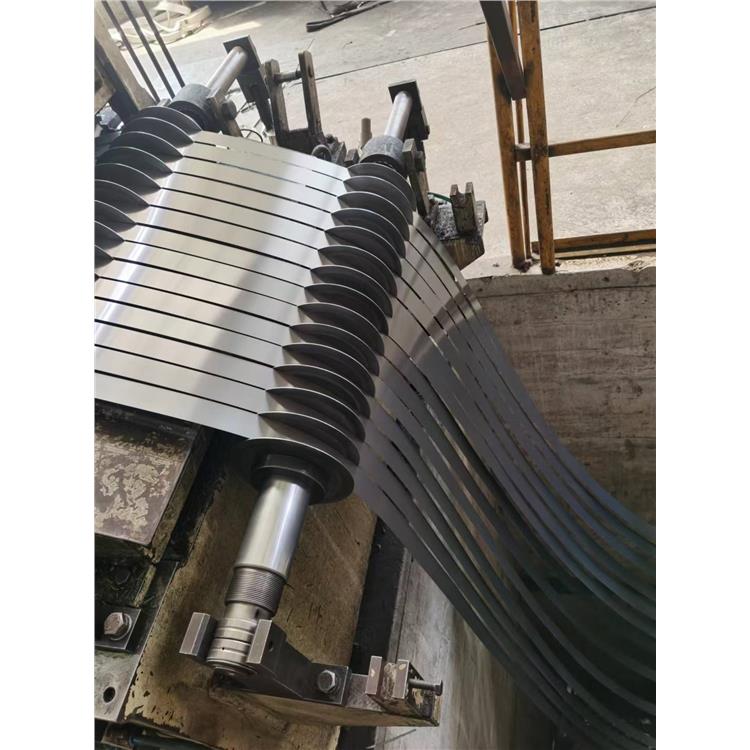
无取向电工钢钢卷的分条裁切,通常是在专用的纵剪机组或分条裁切设备上完成。整体流程大致包括上料、开卷、矫直、纵剪分条、收卷或定尺剪切、包装等环节。每个环节都有其操作要点。
三、加工过程中的质量控制要点
四、设备与刀具的维护
上料与开卷阶段,需要将钢卷稳妥地放置到开卷机上,确保卷筒与开卷机芯轴对中,防止开卷过程中出现跑偏。开卷张力要适中,张力过大容易导致材料拉伸变形,张力过小则可能造成卷层松动、划伤。开卷后,材料通常要经过矫直机进行矫平,以消除钢卷在卷取和存放过程中形成的弯曲或瓢曲,为后续分条提供平整的料面。
纵剪分条是核心工序。根据下游客户对条料宽度的要求,选用相应规格的圆盘剪或分条刀具,通过多组刀片的组合,将宽幅钢卷纵向剪切为若干条窄带。刀片的间隙、重叠量、刃口锋利程度等参数,需要根据材料厚度、硬度以及条料宽度进行合理设定。间隙过大容易产生毛刺和断面质量下降,间隙过小则会加剧刀具磨损甚至造成崩刃。操作人员应按照工艺规程调整设备,并在试剪后检查条料边缘质量,确认合格后再进入批量加工。
分条后的条料,根据后续用途,可以重新收卷成窄卷,也可以经定尺剪切成为片料。收卷时要注意卷取张力均匀,避免出现松卷、错层或塔形。对于定尺剪切的片料,则要控制剪切长度精度和切口质量,确保片料尺寸符合要求。无论收卷还是片料堆叠,都要采取适当的防护措施,防止磕碰、划伤和锈蚀。
分条裁切加工的质量,直接影响下游客户的冲片效率、材料利用率和电机性能。因此,在整个加工过程中,需要重点把控以下几个方面。
首先是尺寸精度。条料宽度偏差、片料长度偏差应控制在一定范围内,具体允许偏差可参照相关产品标准或与客户约定的技术协议。宽度不合格会导致下游冲片时出现搭边不足或材料浪费,长度不合格则可能影响自动冲压线的生产节奏。
其次是边缘质量。分条裁切后,条料边缘不应有影响使用的毛刺、裂口、卷边或明显塌边。毛刺过大不仅会划伤相邻片料,还可能在电机铁芯叠压时造成片间短路风险。因此,定期检查刀具状态、及时更换磨损刀片,是保持边缘质量稳定的必要措施。
再者是表面质量。无取向电工钢表面通常有绝缘涂层,加工过程中要避免涂层被划伤或擦落。导料辊、压紧辊、收卷卷筒等与材料接触的部位应保持清洁、光滑,防止异物嵌入或粘附。同时,要注意防止油污、水渍和粉尘污染,以免影响后续涂覆或冲片工序。
另外,加工过程中的张力控制也至关重要。开卷、收卷以及各段之间的张力不匹配,容易造成材料跑偏、起皱或拉伸变形。操作人员应根据材料厚度和宽度,结合设备特性,合理设定张力参数,并在运行中保持稳定。
分条裁切设备的状态,直接决定了加工效率和成品质量。日常维护应包括对开卷机、矫直机、纵剪机、收卷机等关键部件的检查与润滑,确保各传动部位运转平稳、无异常振动。圆盘剪的刀轴精度、刀片安装平行度等,需要定期校验,以保证剪切间隙均匀一致。
刀具管理是分条裁切加工中不容忽视的环节。刀片在长时间使用后会出现磨损,刃口变钝,导致剪切力增大、毛刺增多。因此,应建立刀具使用记录,根据加工材料和数量,定期检查刃口状态,及时进行修磨或更换。不同材质和厚度的电工钢,对刀具的磨损速率不同,操作人员应根据实际情况灵活掌握换刀周期。

此外,设备的电气控制系统、安全防护装置也应定期检查,确保运行可靠、操作安全。任何设备异常都应及时报修,避免带病作业造成批量质量问题或安全事故。
五、包装、标识与储运
加工完成的无取向电工钢条料或片料,在出厂前需要做好包装和标识。窄卷条料通常采用防潮纸、塑料薄膜等材料包裹,再以钢带或打包带捆扎牢固,防止运输过程中松卷。片料则多采用木箱或托板堆叠,层间可加垫纸或防锈纸,避免直接摩擦。
标识内容应包括材料牌号、规格尺寸、数量、加工批次等信息,以便下游客户核对和使用。对于有特殊防锈要求的材料,还可采取气相防锈或其他适当的防护措施。
在储运环节,要注意防潮、防雨、防磕碰。电工钢材料长期暴露在潮湿环境中容易生锈,影响电磁性能和使用寿命。因此,仓库应保持干燥通风,材料不宜直接放置在地面上,应使用垫木或托板架空存放。装卸和运输过程中,要避免剧烈碰撞和雨淋,确保材料完好送达。
六、与客户需求的对接
无取向电工钢的分条裁切加工,本质上是为下游制造环节提供适用的材料形态。因此,加工方需要与客户保持充分沟通,准确理解客户对条料宽度、片料长度、边缘状态、表面质量、包装方式等方面的具体要求。对于有特殊要求的订单,如需要特定方向的剪切、特定的卷重或片料堆叠方式,应在加工前确认清楚,必要时进行试制或提供样品确认。
同时,加工方也应根据自身设备能力和工艺经验,向客户提出合理化建议。例如,在条料宽度组合设计上,如何排布才能使材料利用率更高、废料更少;在卷重和片料尺寸上,如何设定才更便于客户后续冲压或叠装。这种互动有助于建立稳定、长远的合作关系,实现供需双方的互利共赢。

七、结语
无取向电工钢钢卷的分条裁切加工,看似是简单的剪切工序,实则涉及材料特性、设备调整、刀具管理、质量控制、包装储运等多个方面的系统配合。只有把每一个环节都做到规范、细致,才能保证加工出的条料和片料满足下游使用要求,帮助客户提升生产效率、降低材料损耗。
对于从事电工钢销售与加工服务的企业而言,持续优化分条裁切工艺、提升加工精度和稳定性、完善服务流程,是赢得客户信任、拓展市场空间的重要基础。以诚信合作的态度,组织优质优价的资源,想客户所想,急客户所急,方能在激烈的市场竞争中走得更稳、更远。
产品推荐