- 上海钰源国际贸易有限公司
- 服务热线:
13636459805


产品描述
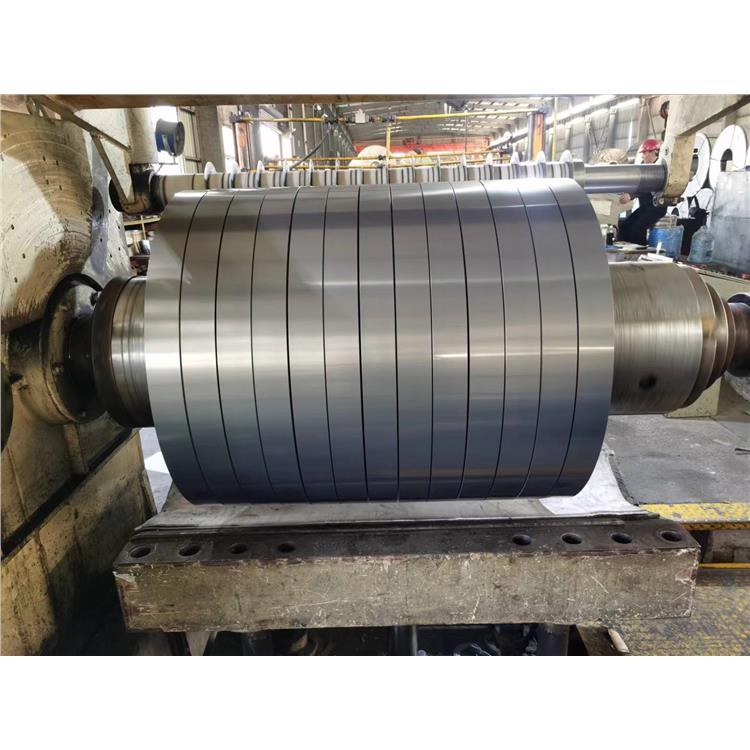
无取向电工钢,顾名思义,其磁性具有各向同性性(也叫各向同性电工钢),广泛应用于制造各类电机、电子变压器铁心。在我国,无取向电工钢的使用量约占整个电工钢使用量的90%。
无取向电工钢冷轧工艺
热轧板常化和酸洗后应尽快冷轧,如果停放时间长,钢中固溶碳和氮析出形成不稳定第二相,使冷轧时碳和氮钉扎位错作用减弱,退火后再析出的AlN尺寸增大,磁性降低。
1、以AlN为主要抑制剂的大压下率冷轧法;
2、以MnS为主要抑制剂的二次冷轧法。
无取向电工钢的生产要求板坯加热温度不能过高,以防止第二相粒子重新固溶,并在热轧及后工序热处理过程中再次细小弥散析出,阻碍晶粒长大,恶化成品铁损。然而,又要求终轧温度相对较高,有利于第二相粒子的粗化聚集,促进晶粒的长大,改善铁损。因此,板坯加热温度一般控制在1150℃左右,而终轧温度控制在850-950℃。这对看似矛盾的生产控制原则在传统厚板坯工艺流程中因精轧前粗轧环节带来的大幅温降而难以实现。而薄板坯连铸连轧流程在此方面有固有优势,并且由于省去了粗轧环节,使终轧温度精度也得到更好控制,带钢磁性更加均匀。
无取向电工钢要求
根据近的研究,电工钢钢质的洁净要求为:
常规有害杂质:C≤20×10-6,S≤20×10-6,N≤20×10-6,O≤15×10-6;
磁性有害