- 上海钰源国际贸易有限公司
- 服务热线:
13636459805

在汽车轻量化与安全性能并重的行业趋势下,B750L大梁酸洗板作为一种高强度结构钢,被广泛应用于商用车大梁、底盘承载件等关键安全部位。然而,在实际冲压成型过程中,该材料偶有开裂现象发生,给零部件加工企业带来困扰。本文从材料特性、工艺参数、模具状态及加工服务等维度,系统梳理B750L大梁酸洗板冲压开裂的常见原因,以期为行业同仁提供参考。
一、材料本身特性与开裂的关联

B750L属于高强度低合金钢范畴,其屈服强度与抗拉强度均处于较高水平,屈强比相对普通冷轧板更高。这种高强度特性在带来优异承载能力的同时,也意味着材料塑性储备相对有限。当冲压变形程度超出材料延伸率允许范围时,开裂风险显著上升。
从材料冶金角度看,硅钢片与酸洗品种钢在生产过程中,若成分控制波动、夹杂物等级偏高或晶粒度不均匀,均可能导致局部塑性下降。特别是在大梁类零件的大变形区域,材料内部微观缺陷会成为裂纹萌生的起点。此外,酸洗板表面氧化铁皮清除不彻底或酸洗过度造成表面粗糙度异常,也会在冲压时形成应力集中,诱发开裂。
我公司在钢铁销售服务中,始终关注材料从钢厂到客户手中的全链条质量稳定性。通过与各大钢厂的密切业务协作,对B750L酸洗板的化学成分、力学性能及表面质量进行多批次比对,力求为客户提供性能均匀、批次稳定的原材料。
二、冲压工艺参数的影响
冲压开裂并非材料单方面因素所致,工艺参数的匹配性同样关键。以下几点尤为值得关注:
压边力设定不当。 压边力过大时,板料流动阻力增加,法兰区域材料难以向凹模内补充,导致传力区承受过大拉应力而开裂;压边力过小则易引发起皱,起皱区域在后续变形中同样可能转为裂纹源。对于B750L这类高强钢,压边力窗口较窄,需要精细调试。
冲压速度与润滑条件。 冲压速度过快会使材料应变速率敏感性上升,局部硬化加剧,塑性变形不充分即发生断裂。润滑不足则直接增大板料与模具间的摩擦系数,使材料流动受阻,应力集中区域提前达到抗拉强度极限。
凸凹模间隙与圆角半径。 间隙过小时,板料在拉深过程中受到过大的剪切应力;间隙过大则影响成形精度并可能引起褶皱。凸模圆角半径过小,会使材料在该处弯曲变形剧烈,成为开裂的高发部位。针对B750L的强度特性,模具圆角半径通常需要比普通低碳钢板适当放大。
坯料尺寸与排样设计。 坯料形状不合理或尺寸偏小,会导致变形程度分配不均,局部区域过度减薄。排样时若未充分考虑材料轧制方向的各向异性,在塑性较差的横向取向上成形难度会进一步加大。
三、模具状态与设备因素

模具的维护状态对开裂有直接影响。刃口磨损、表面拉毛、导向精度下降等问题,都会改变材料在型腔内的流动行为。模具表面若存在加工纹路或磕碰伤痕,会在冲压时对板料产生额外的刮擦应力。对于大批量生产场景,模具间隙随磨损逐渐变化,若不及时检修,开裂率往往呈上升趋势。
设备方面,压力机滑块平行度、气垫压力稳定性以及送料机构的对中精度,均会影响实际冲压效果。多工位连续冲压时,各工位间的协调性尤为关键,任一环节的偏差都可能在较终成形工序中集中表现为开裂。
四、加工服务环节的协同价值
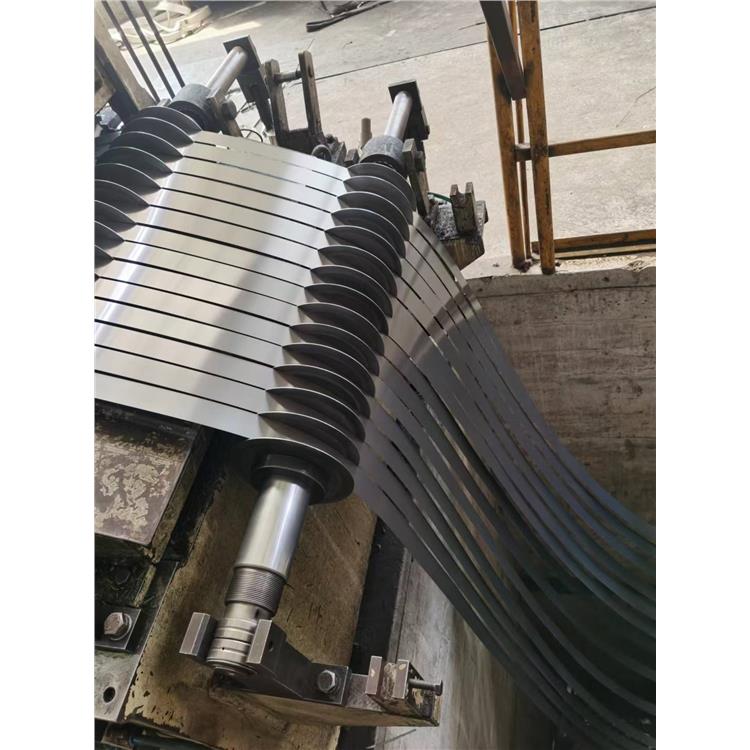
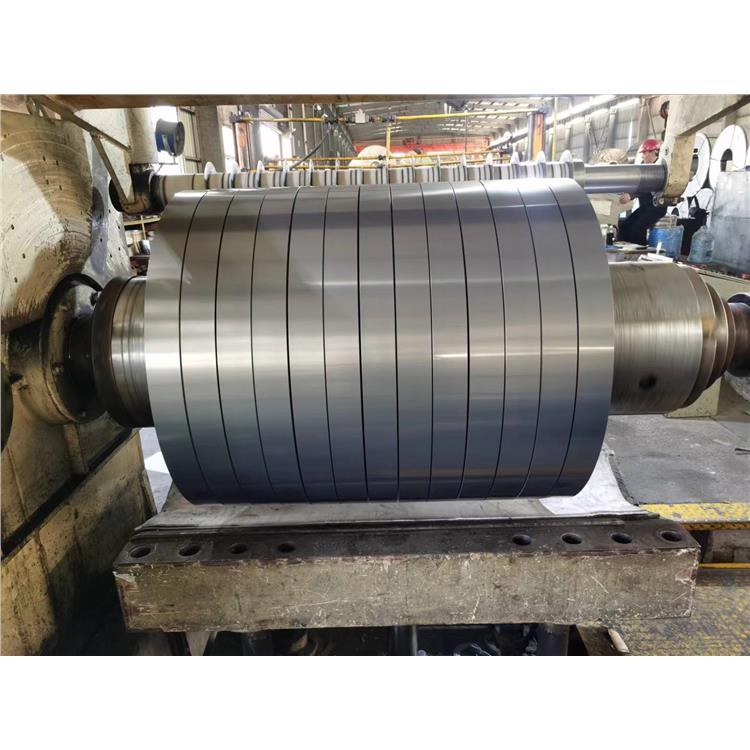
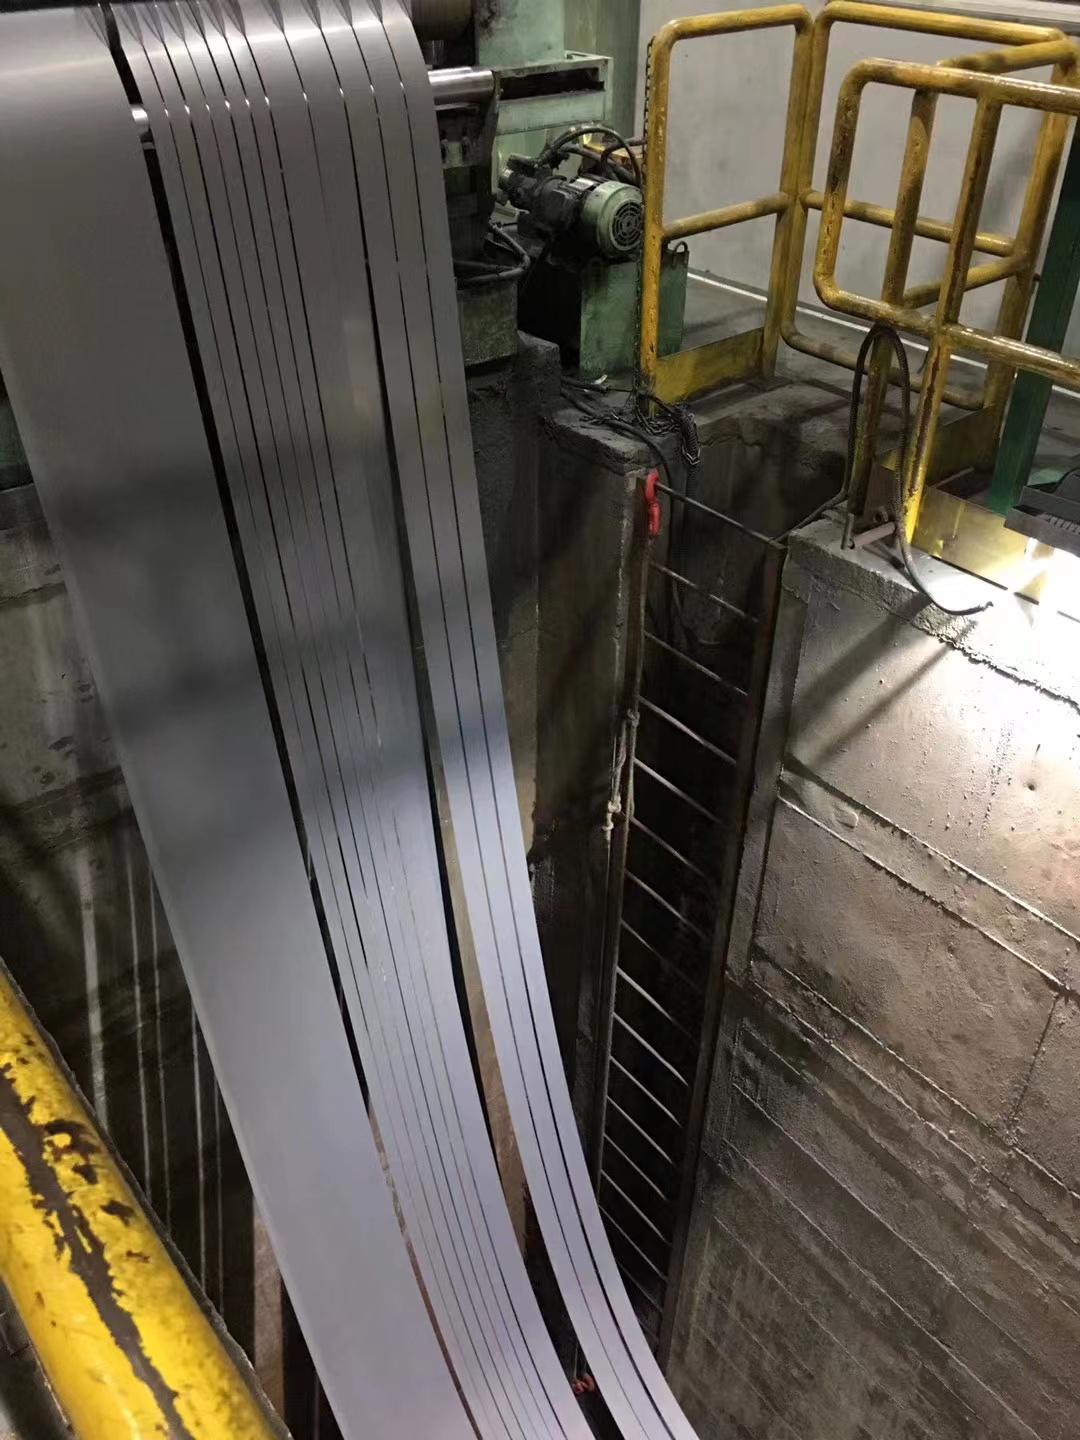
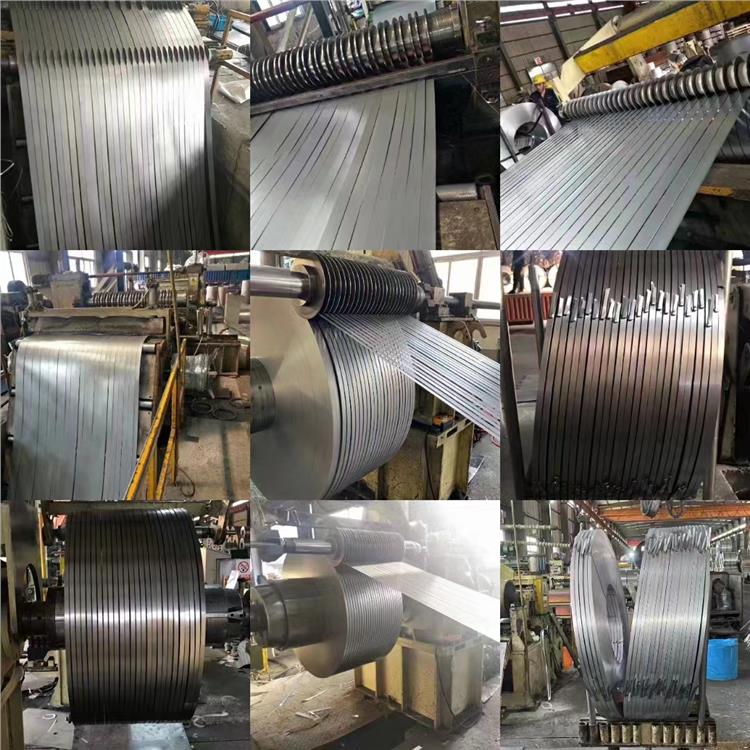
材料从钢厂出厂到冲压车间上线,中间涉及开平、纵剪、分卷等加工环节。这些工序看似简单,实则对较终成形质量有着不可忽视的影响。开平过程中若张力控制不当,板料内部残余应力分布不均,冲压时应力叠加可能突破材料承载极限。纵剪边缘若存在毛刺或微裂纹,在后续变形中极易扩展为宏观开裂。
我公司实行的开平、纵剪、分卷等加工运输服务,注重工序间的质量衔接。通过合理的张力设定与边缘质量控制,减少加工环节引入的隐性缺陷,为客户后续冲压成型创造良好条件。同时,依托完善的物流系统与网络管理,确保材料在运输与仓储过程中不受潮、不磕碰,保持表面与性能的稳定状态。

五、综合防控思路
针对B750L大梁酸洗板冲压开裂问题,宜采取系统化防控策略:材料端关注批次性能波动,工艺端精细调试压边力、间隙与润滑参数,模具端建立定期维护与间隙检测机制,加工服务端把控开平纵剪质量。各环节协同配合,方能有效降低开裂发生率。
我公司秉承“诚信、互利、双赢”的经营原则,在钢铁销售与配套加工服务中,始终以客户需求为导向,想客户所想,急客户所急。面对B750L酸洗板在冲压应用中的各类技术问题,我们愿与行业同仁保持交流探讨,共同推动材料应用水平的提升。“钰源让您放心”不仅是座右铭,更是我们对每一位合作伙伴的郑重承诺。未来,我们将持续优化体制、服务、管理与队伍,以优质优价的资源和完善的加工配送能力,回馈新老客户的信任与支持。
产品推荐