- 上海钰源国际贸易有限公司
- 服务热线:
13636459805

酸洗板高强钢冲压回弹解决方案
在汽车新能源电机、汽车零部件以及变压器、电机等制造领域,材料的成型精度直接关系到产品的性能与装配质量。酸洗板高强钢因其良好的力学性能与表面质量,被广泛应用于结构件与功能件的冲压成型。然而,高强钢在冲压过程中产生的回弹现象,一直是困扰工艺设计与生产稳定性的关键难题。回弹不仅影响尺寸精度,还可能导致后续装配困难、模具调试周期延长。本文结合材料特性、工艺设计与现场管理,探讨酸洗板高强钢冲压回弹的系统性解决方案。

一、认识回弹:从材料与工艺的源头入手
回弹是金属板材在卸载后弹性恢复的表现,其程度与材料的屈服强度、弹性模量、加工硬化特性密切相关。酸洗板高强钢由于强度级别较高,屈服强度与抗拉强度的比值较大,弹性恢复量显著高于普通冷轧板。同时,板料的厚度公差、表面摩擦状态、轧制方向上的各向异性,也会对回弹量产生离散性影响。因此,解决回弹问题不能仅依靠模具补偿,而应从材料选型、工艺设计、模具调试与生产管理多个维度协同推进。
在材料端,应关注酸洗板高强钢的批次稳定性。不同卷次之间的力学性能波动会直接反映在回弹量上,建议在来料检验环节增加屈服强度与延伸率的抽样复测,并与供应商建立技术协议,明确性能窗口。对于回弹敏感零件,可优先选择强度级别略低但成型性更优的钢种,或通过材料方向的合理排样减少各向异性带来的偏差。
二、工艺设计:以补偿与约束并重的思路
工艺设计是回弹控制的核心环节。首先,在冲压方向与压料面设计上,应尽量使板料在成型过程中处于双向拉伸应力状态,减少以弯曲为主的变形模式。对于高强钢酸洗板,适当增加压边力、优化拉延筋布置,可以有效提升成型充分性,降低回弹的绝对值。
其次,回弹补偿需要建立在实测数据基础上。建议采用“成型仿真—试模测量—补偿迭代”的闭环流程:先通过有限元分析预判回弹趋势,在模具型面上进行反向补偿;试模后利用蓝光扫描或三坐标测量获取实际回弹分布,再对补偿量进行修正。对于复杂零件,可分区域设置不同的补偿系数,避免整体补偿导致的局部过切或欠切。
此外,对于弯曲类成型工序,可采用负回弹补偿、局部整形或增加侧向力等方式抑制回弹。在工序排布上,将整形工序与冲裁工序分开,避免冲裁应力对已成型型面的干扰,也是行之有效的工艺措施。
三、模具调试:细节决定回弹控制的稳定性

模具状态对回弹的影响往往被低估。酸洗板表面摩擦系数较低,若模具型面粗糙度控制不当,板料在成型中易发生滑移,导致回弹量波动。因此,在模具调试阶段应重点关注型面研合率、圆角过渡的平滑性以及压料面的贴合度。对于拉延模,建议将型面研合率提升至较高水平,并在易产生回弹的区域设置可调整的补偿镶块,便于后续快速修正。
模具间隙的均匀性同样关键。间隙过大时,板料在弯曲过程中约束不足,回弹加剧;间隙过小则可能引起材料减薄甚至开裂。调试时应结合酸洗板的实际厚度与公差,对间隙进行精细化匹配,并通过试冲件的截面测量验证间隙合理性。此外,合理设置顶出与卸料方式,避免零件在脱模过程中因受力不均产生附加变形。
四、生产管理:让回弹控制贯穿全流程
回弹控制不是一次性调试工作,而应纳入日常生产管理。建议建立首件回弹检测与批次抽检制度,将测量数据与模具补偿档案关联,形成可追溯的工艺数据库。当材料批次变更或模具维修后,及时进行回弹验证,避免批量性尺寸偏差。
在存储与搬运环节,酸洗板高强钢零件因回弹应力释放可能出现时效变形,尤其对于大型覆盖件或结构件,应控制存放方式与堆叠层数,减少自重引起的附加挠曲。同时,保持冲压设备精度与润滑状态的稳定,也是减少回弹离散性的基础保障。

五、协同服务:从材料供应到成型支持
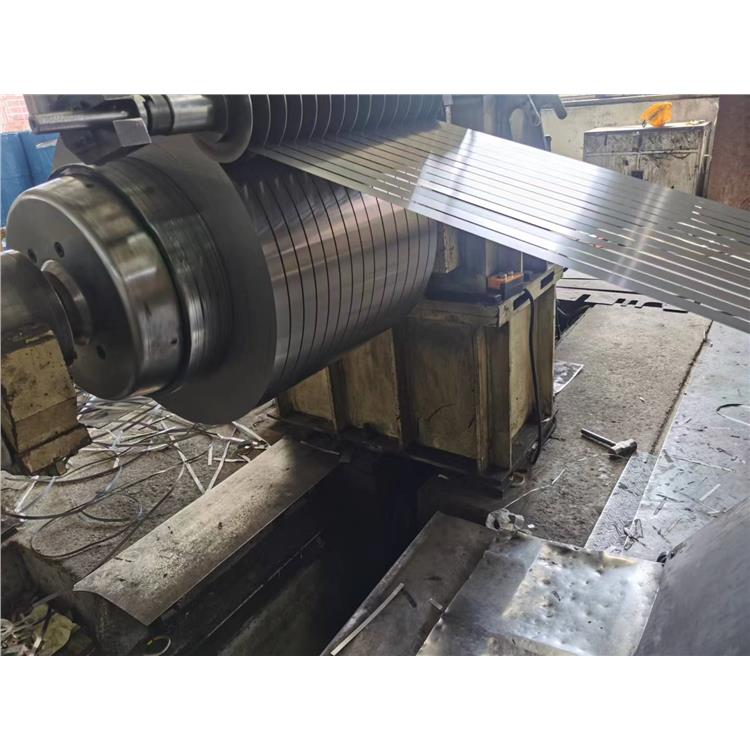
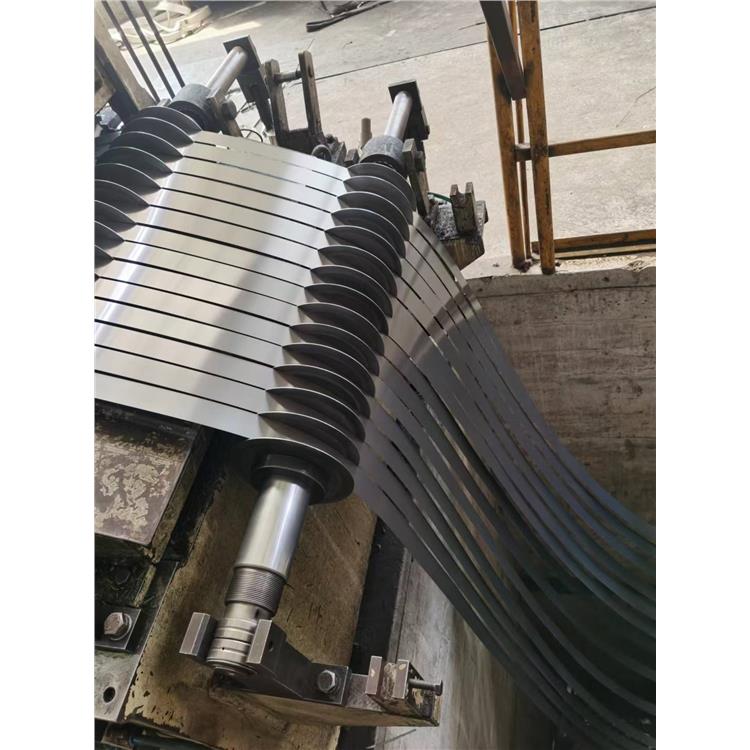
作为以钢铁销售为主、服务汽车新能源电机与零部件企业的流通服务商,钰源国际始终关注材料与成型工艺的衔接。公司经营的宝钢硅钢片、冷轧及热轧酸洗品种钢(含高强度低合金钢、双相高强钢、加磷高强钢等),在供货过程中可配合客户进行材料性能数据对接,协助分析回弹敏感因素。依托开平、纵剪、分卷等加工运输服务,公司能够根据客户成型需求提供尺寸精度稳定的料片,减少因来料波动带来的回弹离散。
“钰源让您放心”不仅是公司的座右铭,更是贯穿于材料选型建议、加工配送与售后跟踪的服务准则。面对酸洗板高强钢冲压回弹这一共性课题,钰源国际愿与广大客户及行业伙伴保持技术交流,以诚信合作、互利双赢的态度,共同探索更稳定、更高效的成型解决方案。未来,公司将继续秉承“人无我有,人有我优,人优我廉”的营销理念,在同等价格下比服务,在同等服务下比价格,想客户所想,急客户所急,以优质的资源组织与完善的物流管理,为汽车零部件与电机制造领域提供可靠的钢铁材料支持。
产品推荐